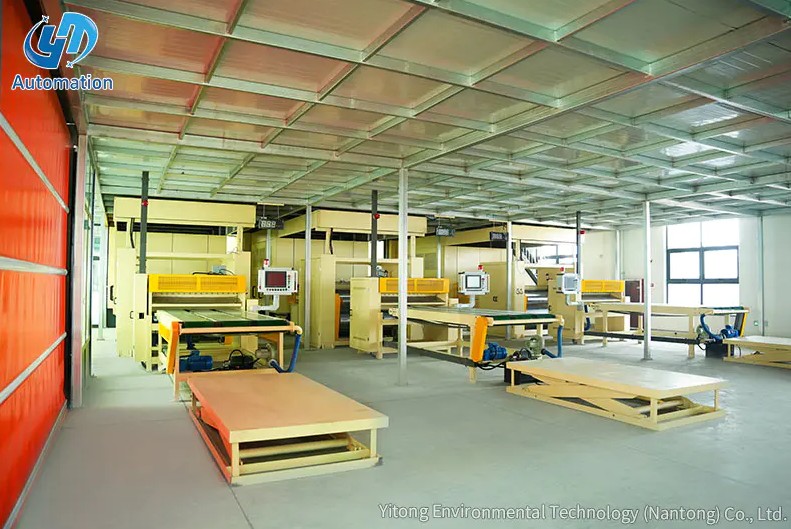
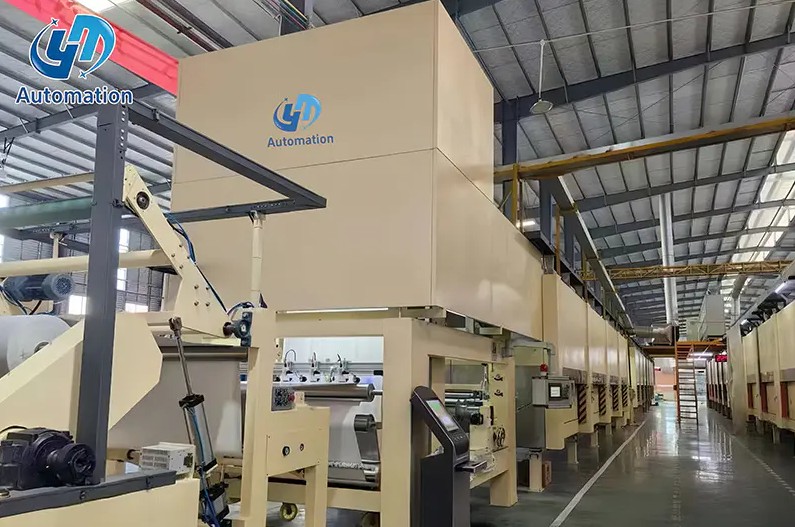
Bayangkan talian impregnasi berkelajuan tinggi berjalan secara berterusan untuk dua syif. Kekili berehat kosong, kertas tepu dan bersalut, dan ketuhar pengeringan berfungsi. Kemudian helaian siap sampai ke penghujung baris, di mana timbunan mesti dibentuk dengan cepat, sama rata, dan tanpa kerosakan tepi. Inilah saat apabila sistem tindanan automatik memutuskan sama ada keseluruhan baris boleh mengekalkan output yang dijanjikan.
Kesimpulannya adalah mudah: automasi harus dinilai apabila kelajuan talian melebihi kadar pengendalian manual yang selesa, kerana ketidaksejajaran tindanan dan pengangkatan berulang adalah punca biasa kerugian pengeluaran kemudian. Bahagian di bawah merangkumi urutan kerja, pilihan komponen, penunjuk prestasi dan pertimbangan penyepaduan. Setiap bahagian menggunakan data pengeluaran biasa untuk membuat perbandingan lebih konkrit.
Sistem tindanan automatik ialah unit boleh atur cara yang menerima panel atau helaian daripada penghantar suapan dan meletakkannya ke dalam longgokan, palet atau majalah yang kemas. Ia boleh menjadi bingkai gantri dengan pengangkat vakum, robot satu lajur dengan penggenggam, atau platform mengangkat yang bekerjasama dengan penghantar. Perkara biasa ialah urutan itu dikawal oleh PLC atau pengawal industri, bukan oleh pengendali. Sistem ini menggunakan penderia untuk mengesan bahan, mekanisme penentududukan untuk mengalihkannya, dan pengawal untuk menyelaraskan pergerakan dengan garisan huluan. Sistem ini digunakan di mana sahaja produk rata mesti disusun dengan cepat tanpa merosakkan permukaannya.
Urutan operasi mengikut corak logik yang sama pada hampir setiap mesin. Penderia pada suapan mengesan tepi hadapan dan lebar helaian. Pengawal kemudian mengira kedudukan sasaran berdasarkan corak tindanan pratetap. Sistem vakum atau pencengkam mengangkat helaian, dan paksi bergerak membawanya ke titik jatuh. Corak dikekalkan dengan melaraskan titik deposit untuk setiap kitaran. Akhir sekali, ukuran ketinggian tindanan disemak selepas bilangan keping yang telah ditetapkan.
Masa adalah kritikal. Jika pengawal menunggu terlalu lama antara kitaran, talian hulu berhenti. Jika ia bergerak terlalu pantas, helaian boleh bergoyang dan mendarat mengimbangi. Itulah sebabnya kekakuan bingkai, kawasan cengkaman dan profil pecutan penting sama seperti kelajuan maksimum.
Kelajuan garisan yang berbeza, saiz panel dan reka letak lantai membawa kepada konfigurasi yang berbeza. Pilihan yang tepat bukanlah tentang keutamaan jenama tetapi mengenai susun atur kinematik yang memberikan kitaran terpendek dengan kos yang boleh diterima. Jadual di bawah membandingkan jenis yang paling biasa ditemui dalam talian pemprosesan papan dan kertas.
| Jenis Sistem | Pergerakan Paksi Utama | Aplikasi Biasa | Julat Masa Kitaran |
|---|---|---|---|
| Penyusun panel jenis gantri | Atas kepala X dan paksi Z | Panel lebar, papan perabot | 12-18s setiap kitaran |
| Palletizer robot lajur tunggal | Lengan berputar dengan pencengkam | Ruang padat dan pelbagai corak | 15-25s setiap kitaran |
| Platform mengangkat dan menyusun | Lif menegak ditambah penghantar | Timbunan kertas hiasan, garisan impregnasi | 20-35s setiap kitaran |
| Penyusun berasaskan penghantar | Pemindahan mendatar dengan corong cerucuk | Lembaran cahaya dan garisan berterusan | 25-45s setiap kitaran |
 Platform Susun Kapasiti 3 Tan untuk Garisan Kertas Hiasan Penyusun gaya platform ini dipersembahkan sebagai pilihan praktikal untuk garisan kertas hiasan, menawarkan kapasiti angkat 3 tan yang menyokong penyepaduan yang lebih mudah dengan sistem pengeluaran terkawal PLC sedia ada. Lihat Produk →
Apabila membandingkan jenis, kelajuan yang dinilai hanyalah titik permulaan. Masa kitaran sebenar bergantung pada berat helaian, kebolehpercayaan cengkaman, dan seberapa cepat PLC boleh berkomunikasi dengan pengering atau pemotong hulu. Penyusun gaya platform sering menjadi pilihan pertama untuk kertas hiasan kerana ia lebih mudah untuk disepadukan. Jika rangkaian produk kemudiannya bergerak ke arah papan yang lebih besar, sistem gantri mungkin menjadi pilihan jangka panjang yang lebih baik.
Sebaik sahaja anda mengetahui corak pergerakan, langkah seterusnya ialah membandingkan nombor dan bukannya gambar katalog. Tiga metrik mempunyai kesan paling kuat pada produktiviti: masa kitaran setiap helaian, kualiti tindanan pada ketinggian penuh dan jumlah perhatian operator yang diperlukan. Carta di bawah menunjukkan prestasi diindeks biasa apabila penyusun automatik jenis gantri menggantikan tindanan manual pada baris berterusan.
Nilai yang diindeks adalah berdasarkan pemerhatian pengeluaran sebenar. Susunan manual ditetapkan kepada 100 sebagai garis dasar biasa. Susunan automatik biasanya mencapai 140 atau lebih untuk kelajuan pemprosesan. Kualiti tindanan bertambah baik kerana setiap kitaran menggunakan koordinat dan tekanan yang sama. Walaupun pada kecekapan buruh, talian automatik boleh berjalan dengan satu operator dan bukannya beberapa. Ini tidak bermakna setiap mesin akan menyampaikan nombor ini, tetapi ia menunjukkan jenis jurang yang boleh dibuat oleh sistem bersepadu dengan baik.
Satu petikan prestasi berguna, tetapi arah aliran mengenai anjakan lebih penting. Susunan manual cenderung menurun selepas jam ketiga, terutamanya dengan berat kepingan yang tinggi. Sistem automatik mengekalkan keluk keluaran yang hampir rata. Carta garisan di bawah membandingkan bilangan helaian yang disusun sejam pada penghujung setiap jam dalam syif lapan jam biasa.
Carta garis menggambarkan corak yang biasa. Talian automatik kekal antara 44 dan 47 kitaran sejam sepanjang syif. Talian manual bermula pada 38 kitaran tetapi turun di bawah 30 selepas jam keempat. Keletihan, rehat yang menyegarkan, dan tekanan untuk mengikuti rentak semuanya menyumbang kepada keluk. Untuk operasi dua anjakan, jurang terkumpul mencapai kira-kira 80 helaian setiap baris. Inilah sebabnya mengapa tuntutan pemprosesan berdasarkan percubaan singkat sering melebih-lebihkan prestasi manual.
Perbandingan seterusnya memfokuskan pada purata masa kitaran setiap timbunan. Kitaran yang lebih pendek memberikan garisan margin yang lebih luas apabila keluaran pengering meningkat. Carta bar di bawah membandingkan tindanan manual, platform mengangkat, palet satu lajur dan penyusun gantri di bawah dimensi helaian yang serupa.
Bar menegak menunjukkan masa kitaran dalam saat setiap tindanan. Pengendalian manual mengambil masa kira-kira 45 saat kerana pengendali mesti menjajarkan, menganjak dan berhenti antara helaian. Platform mengangkat mengurangkan ini kepada kira-kira 28 saat dengan membantu pergerakan menegak. Palletizer lajur tunggal meningkatkan nilai kepada 22 saat, manakala sistem jenis gantri mencapai 18 saat dalam keadaan yang menggalakkan. Pertimbangannya ialah mesin yang lebih pantas biasanya mempunyai jejak yang lebih besar dan pelaburan yang lebih tinggi. Memilih sistem yang betul bergantung pada berapa saat yang benar-benar berbaloi untuk dijimatkan dalam kos pengeluaran anda.
Sistem susun terbaik tidak selalunya yang terpantas. Jika talian berjalan pada kelajuan sederhana dan kilang mempunyai ruang lantai yang terhad, platform angkat yang padat mungkin memberikan output yang diperlukan dengan risiko pemasangan yang lebih rendah. Jika julat produk termasuk papan besar dan corak tindanan yang kompleks, penyusun gantri memberikan lebih fleksibiliti. Carta radar di bawah membandingkan dua pilihan biasa merentas lima kriteria pemilihan: usaha penyepaduan, kapasiti muatan, fleksibiliti, kecekapan ruang dan kos. Skor yang lebih tinggi bermakna pilihan lebih mudah atau lebih kuat dalam dimensi tersebut.
Carta radar mendedahkan mengapa tiada pemenang sejagat. Skor platform mengangkat sangat tinggi pada penyepaduan dan kos, menjadikannya pilihan yang selamat untuk talian impregnasi sedia ada. Penumpuk gantri menang atas kapasiti muatan dan fleksibiliti, yang penting apabila saiz panel kerap berubah. Kecekapan ruang adalah hampir kerana kedua-dua format memerlukan zon suapan keluar. Dari segi praktikal, keputusan harus bermula dengan julat saiz helaian dan ruang kepala yang tersedia. Selepas kekangan tersebut jelas, skor biasanya menyelesaikan hujah dengan cepat.
Sistem tindanan automatik boleh dirancang sebagai sebahagian daripada barisan baharu atau dipasang semula pada baris sedia ada. Laluan paling mudah ialah memilih peralatan yang sepadan dengan ketinggian penghantar dan isyarat kawalan talian semasa anda. Unit seperti platform mengangkat dan menyusun sesuai dengan baik selepas suapan keluar pada bahagian pengering atau pemotong, kerana ia menggantikan kedudukan palet manual dengan lejang menegak terkawal. Untuk mengalihkan timbunan siap, platform penghantar boleh disambungkan kepada pengawal talian. Apabila jujukan diuruskan oleh PLC, penyusun menjadi satu lagi paksi proses pengeluaran dan bukannya mesin bebas. Dengan kurang campur tangan manual, keseluruhan baris mencapai irama yang lebih konsisten.
Peralatan huluan mempengaruhi kualiti tindanan lebih daripada jangkaan kebanyakan pembeli. Jika traktor atau unit suapan mencipta walaupun variasi kelajuan yang kecil, tepi tindanan tidak akan kekal siram. Reka bentuk penghantar suapan, panjang pemotongan, dan kawasan cengkaman semuanya perlu dibincangkan dengan pembekal peralatan. Anda boleh menyemak perbincangan terperinci tentang cara unit penarik mempengaruhi kecekapan keseluruhan dalam kami analisis kecekapan traktor . Logik yang sama berlaku untuk platform penghantar yang membawa timbunan siap. Set komponen yang dipadankan dengan baik ialah perkara yang memisahkan garisan pantas daripada garis licin.
Sistem tindanan automatik ialah pelaburan logik apabila pengendalian manual mengehadkan kapasiti barisan pengeluaran. Mulakan dengan mengukur masa kitaran semasa, kualiti tindanan dan kos pengendali. Kemudian bandingkan jenis dan data prestasi yang diliputi dalam panduan ini. Peralatan harus dipilih agar sesuai dengan dimensi panel sebenar, ruang lantai yang tersedia dan seni bina kawalan talian anda. Apabila titik tersebut diselaraskan, automasi membayar sendiri melalui daya pemprosesan yang lebih tinggi, penjajaran tindanan yang lebih baik dan tekanan buruh yang lebih rendah.
Hubungi Kami
Produk yang Disyorkan
Jom Masuk
Sentuh
Yitong Environmental Technology (Nantong) Co., Ltd ialah pengilang yang mengkhusus dalam peralatan impregnasi.
Hubungi Kami
Phone: +86-19555016088
Email: [email protected]
Add:Selatan Jalan Haiyan, Barat Jalan Nanhai, Zon Demonstrasi Pembangunan Bersama Laut Sungai Yangtze Teluk Tongzhou, Jiangsu, China